Cięcie laserowe od lat jest jedną z podstawowych metod przygotowania detali z blach, a coraz częściej także z tworzyw, drewna czy tkanin. Zainteresowanie nim wynika z prostego powodu: pozwala wykonać skomplikowany kształt bez drogiego oprzyrządowania, z dużą powtarzalnością i wąską szczeliną cięcia. Wiele warsztatów, które dotąd korzystały z zewnętrznych usług, rozważa dziś własną maszynę i zadaje sobie pytania o zasadę działania, rodzaje źródeł oraz realne możliwości. Poniższy tekst wyjaśnia, jak przebiega proces cięcia, czym różnią się lasery stosowane w maszynach, jakie materiały i grubości można obrabiać oraz które parametry decydują o jakości krawędzi. Na końcu przedstawiamy też praktyczne strony codziennej pracy z urządzeniem.
Jak wycinarka laserowa przecina materiał
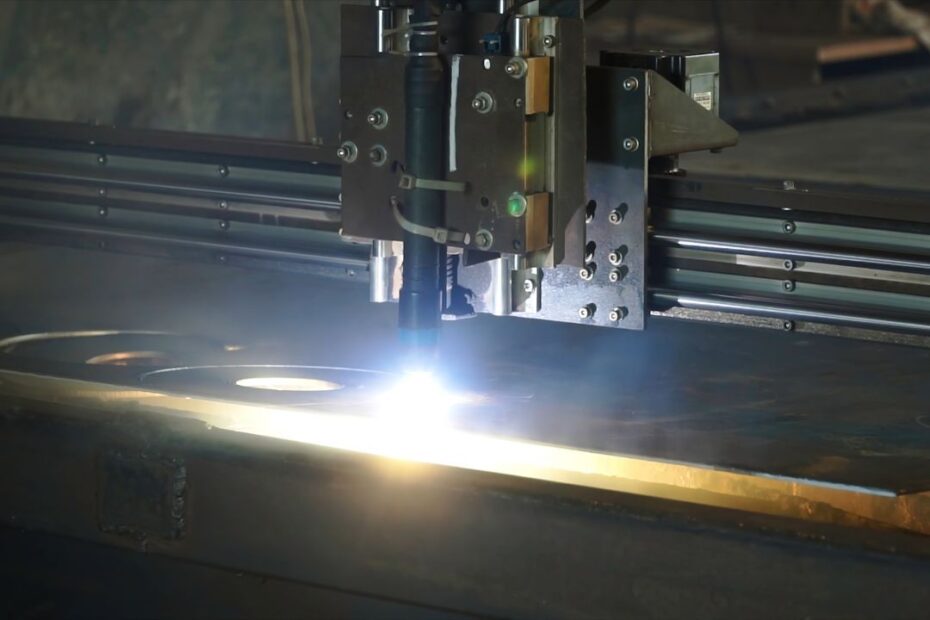
Podstawą jest skupiona wiązka światła o bardzo dużej gęstości mocy. Trafia ona w niewielki punkt na powierzchni materiału i nagrzewa go tak szybko, że metal topi się lub częściowo odparowuje. Współosiowo z wiązką wypływa gaz pomocniczy, który wydmuchuje stopiony materiał ze szczeliny i kształtuje krawędź. Głowica porusza się według zadanego programu, a sterowanie CNC odpowiada za ścieżkę, prędkość i moment włączenia wiązki.
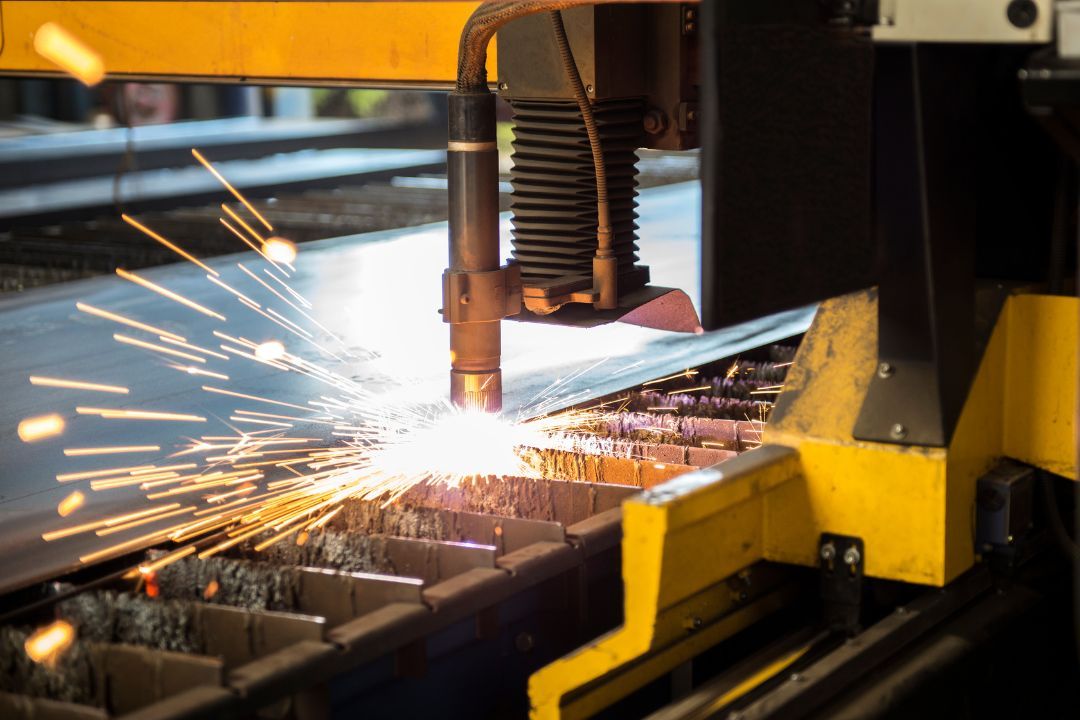
Dobór gazu zmienia charakter procesu. Tlen wspomaga spalanie i bywa używany przy stali konstrukcyjnej, natomiast azot chroni krawędź przed utlenianiem, dzięki czemu nadaje się do stali nierdzewnej i aluminium. Cięcie jest bezkontaktowe, więc narzędzie się nie zużywa mechanicznie, a materiał nie jest narażony na siły skrawania.
Rodzaje źródeł wiązki stosowanych w wycinarkach
Na rynku funkcjonują trzy główne typy źródeł. Starsze lasery CO2 wytwarzają wiązkę w mieszaninie gazów i prowadzi się ją układem luster. Sprawdzają się przy materiałach niemetalicznych, takich jak drewno, akryl czy skóra, a także przy blachach. Lasery na ciele stałym, np. Nd:YAG, mają dziś głównie zastosowania specjalistyczne.
Największą popularność w obróbce blach zdobyły lasery światłowodowe. Wiązka powstaje w światłowodzie domieszkowanym pierwiastkami ziem rzadkich i jest przesyłana kablem, więc układ optyczny jest prostszy. Takie źródła cechują się wysoką sprawnością energetyczną i dobrze radzą sobie z metalami odbijającymi światło, jak miedź czy mosiądz. Przegląd konstrukcji tego typu pokazuje, że wycinarka laserowa występuje w wariantach światłowodowych o różnej mocy.
Materiały i grubości, które obsługuje wycinarka laserowa
Zakres materiałów zależy od typu źródła i mocy. Maszyny światłowodowe obrabiają przede wszystkim:
-
stal konstrukcyjną i węglową,
-
stal nierdzewną i kwasoodporną,
-
aluminium i jego stopy,
-
miedź i mosiądz,
-
stal ocynkowaną oraz powlekaną.
Lasery CO2 chętniej wybiera się do tworzyw sztucznych, drewna, sklejki, papieru, skóry i tekstyliów. Maksymalna grubość rośnie wraz z mocą źródła, ale nie jest jedyną miarą: ta sama maszyna zupełnie inaczej tnie cienką blachę, a inaczej grubą. Konkretne granice dla danego materiału podaje producent urządzenia w tabelach cięcia.
Parametry wpływające na jakość krawędzi i tempo pracy
Jakość cięcia wynika z kilku zależnych od siebie ustawień. Najważniejsze to moc wiązki, prędkość posuwu, położenie ogniska względem powierzchni, rodzaj i ciśnienie gazu oraz odległość dyszy od blachy. Zbyt niska prędkość powoduje nadmierne nagrzanie i szerszą strefę wpływu ciepła, zbyt wysoka prowadzi do niedoprzecięcia lub zadziorów.
Znaczenie ma także sam materiał: jego skład, czystość powierzchni, płaskość arkusza i obecność powłok. Dobrze dobrane parametry dają gładką krawędź o niewielkiej chropowatości, często niewymagającą dalszej obróbki. Dlatego operatorzy korzystają z gotowych bibliotek parametrów, które potem korygują na podstawie próbnych cięć.
Wycinarka laserowa w codziennej eksploatacji warsztatu
Maszyna wymaga regularnej, choć nieskomplikowanej opieki. Chodzi o czyszczenie i kontrolę elementów optycznych, wymianę dysz, sprawdzanie układu chłodzenia oraz jakości gazów. Zabrudzona soczewka ochronna szybko pogarsza cięcie, więc jej stan warto oceniać przed każdą zmianą.
Duże znaczenie ma też organizacja pracy: sprawne układanie detali na arkuszu ogranicza odpad, a automatyczne zmieniacze stołów skracają przestoje. Istotne są wyciąg dymów i zasady bezpieczeństwa przy promieniowaniu laserowym, których szczegóły określają instrukcja producenta i przepisy BHP. Przeszkolony operator potrafi też szybko rozpoznać zmiany w iskrzeniu czy dźwięku cięcia, które zapowiadają kłopot.
